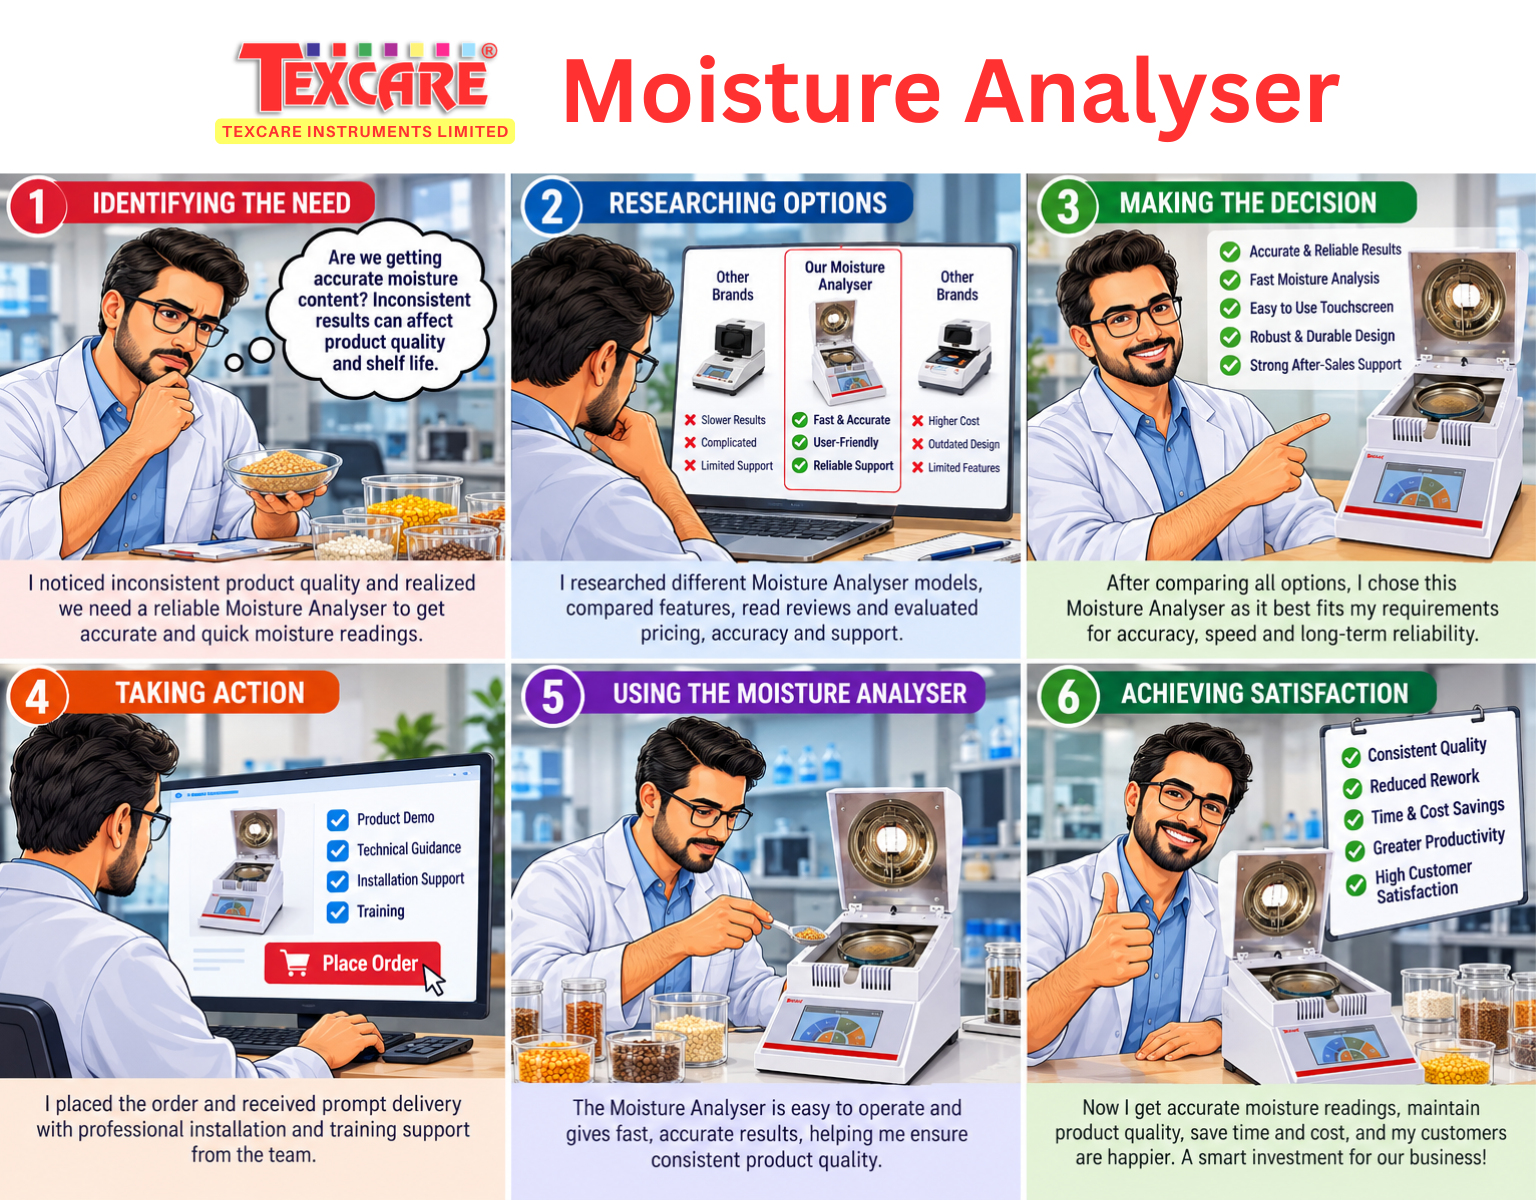
An advanced Moisture Analyser enables precise determination of moisture content in different samples. Its efficient testing process helps laboratories obtain consistent and dependable results. Suitable for textiles, food, chemicals, pharmaceuticals, polymers, and other materials, it supports quality control, research, production monitoring, and compliance with industry testing requirements.
Respect!


Kommentar
Delen